从定时巡检走向连续监测,真正的门槛不在传感器,也不在软件,而在把测点、频段、采样率与报警判据四件事一次对齐。可落地的顺序是:先用 ISO 20816 系列确定振动烈度判据,覆盖大多数旋转机械的总体状态;再针对轴承与齿轮的早期故障,用高频加速度加包络解调补上频段;最后只把经过筛选的少数关键测点接入 24 小时在线监测。把全厂所有测点一次性做成在线,通常只得到一堆没人看的曲线,而不是更少的非计划停机。
巡检与连续监测是分工,不是替代
定时巡检(route-based)用便携式采集器按固定路线到点测量,典型周期是每月到每季度一次;连续监测用固定安装的传感器与采集通道,7×24 小时不间断。两者的取舍由故障的 P-F 间隔决定——从能探测到潜在故障(P)到发展为功能失效(F)之间还剩多少时间。P-F 间隔在数周到数月的故障(如不平衡、不对中、松动缓慢发展),巡检足够;P-F 间隔只有数天甚至更短的故障(如轴承晚期剥落、齿轮裂纹快速扩展),必须连续监测才有意义。下表把两者的边界排开。
| 维度 | 定时巡检 | 连续监测 |
|---|---|---|
| 传感器 | 手持、磁吸或临时安装 | 固定安装,螺柱或胶粘 |
| 采集周期 | 每月到每季度 | 连续,秒级到分钟级 |
| 适用 P-F 间隔 | 数周到数月 | 数天甚至更短 |
| 覆盖测点 | 全厂数十到数百点 | 少数关键机组 |
| 单位成本 | 低,按人天计 | 高,按通道与布线计 |
| 数据量 | 每次一条谱或时程 | 大,需边缘处理 |
| 主要价值 | 趋势普查与验收 | 早期预警与保护 |
合理的做法是两级并存:巡检覆盖广度,在线监测守住关键。判断某台设备该不该上线,看三点——失效后果是否严重、是否难以接近或位于危险区域、故障发展是否足够快。三点都命中,才值得付出通道与布线成本。
判据先行:ISO 20816 的振动烈度
监测要先有判据,否则曲线再密也无人能判。对绝大多数旋转机械,总体状态用振动烈度衡量,即 10–1000 Hz 频带内的速度有效值(RMS),单位 mm/s。这一框架由 ISO 20816 系列给出,它延续了旧版 ISO 10816 的分区逻辑,把机器分成 Group 1(功率 300 kW 至 50 MW)与 Group 2(15 kW 至 300 kW),再按支撑是刚性还是柔性分别给出 A/B/C/D 四个区。A 区为新交付机器,B 区可长期运行,C 区不宜长期运行,D 区振动足以造成损坏。常见量级如下。
| 机组分组 | 支撑类型 | A/B 边界 | B/C 边界 | C/D 边界 |
|---|---|---|---|---|
| Group 2(15–300 kW) | 刚性 | 1.4 mm/s | 2.8 mm/s | 4.5 mm/s |
| Group 2 | 柔性 | 2.3 mm/s | 4.5 mm/s | 7.1 mm/s |
| Group 1(300 kW–50 MW) | 刚性 | 2.3 mm/s | 4.5 mm/s | 7.1 mm/s |
| Group 1 | 柔性 | 3.5 mm/s | 7.1 mm/s | 11.0 mm/s |
具体数值以标准原文为准,不同版本与不同机型的边界略有差异。要注意的是,振动烈度是“总体”指标,它反映能量总和,不区分来源;一台机器的烈度还在 B 区,轴承可能已经在恶化。这也是为什么单靠 ISO 20816 的总体值不够,必须补上频段维度。
频段决定能不能看见故障
同一路振动信号,看的频段不同,能发现的故障完全不同。总体烈度落在 10–1000 Hz,主要反映不平衡、不对中、结构共振这类与转速相关的低频问题;而轴承滚道、齿轮啮合的早期损伤,特征频率往往在 1 kHz 以上,能量很小,淹没在总体值里看不出来。要看见它们,需要三件事:用加速度而非速度、把分析带宽拉到 10 kHz 量级、再做包络解调(envelope / demodulation)。
给几个量级感受一下。一台 1500 r/min 的电机,转频 1X 是 25 Hz;若经 30 齿的齿轮啮合,啮合频率是 30 × 25 = 750 Hz,其边带间隔仍等于转频,可用于定位是哪根轴的问题。轴承的滚动体通过频率(BPFO、BPFI)由几何尺寸与转速共同决定,通常落在 1 kHz 以上的高频段,且幅值极低。包络解调的做法是把高频段信号整流取包络,再对包络做低频频谱,从而把被结构共振调制过的冲击成分提取出来,得到清晰的 BPFO/BPFI 谱线。采样率要满足采样定理并留抗混叠余量,工程上取分析最高频率的 2.56 倍:想看到 10 kHz,采样率至少 25.6 kHz,实践中常用 25.6 kHz 或 51.2 kHz。
通道与数据:采集平台在系统里的位置
测点确定、判据确定、频段确定之后,采集硬件才登场。传感器主流是 IEPE 压电加速度计,灵敏度常见 100 mV/g,安装方式直接影响可用带宽——螺柱安装可到 10 kHz 量级,磁吸安装通常只到 2 kHz 左右,这一点常被忽略,却是高频轴承监测失真的常见原因。
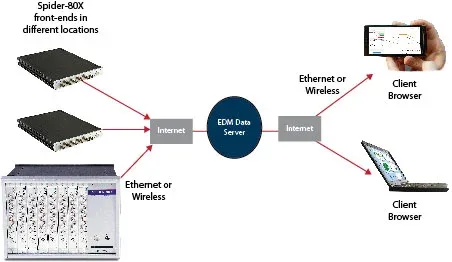
连续监测的真正成本在通道数与数据量,不在传感器本身。一台关键机组动辄 8 到 16 个测点(驱动端、非驱动端、轴向、齿轮箱、温度),全厂下来是数百通道。以单个通道 10 kHz 采样、24 位(每样点 4 字节)粗略估算,原始数据约 3.5 GB 每天每通道,几十个通道持续存一年并不现实。可行架构是“边缘做特征、中心存趋势”:采集端就地算 FFT 与包络谱,只把特征值、报警事件与需要的原始时程段上传。
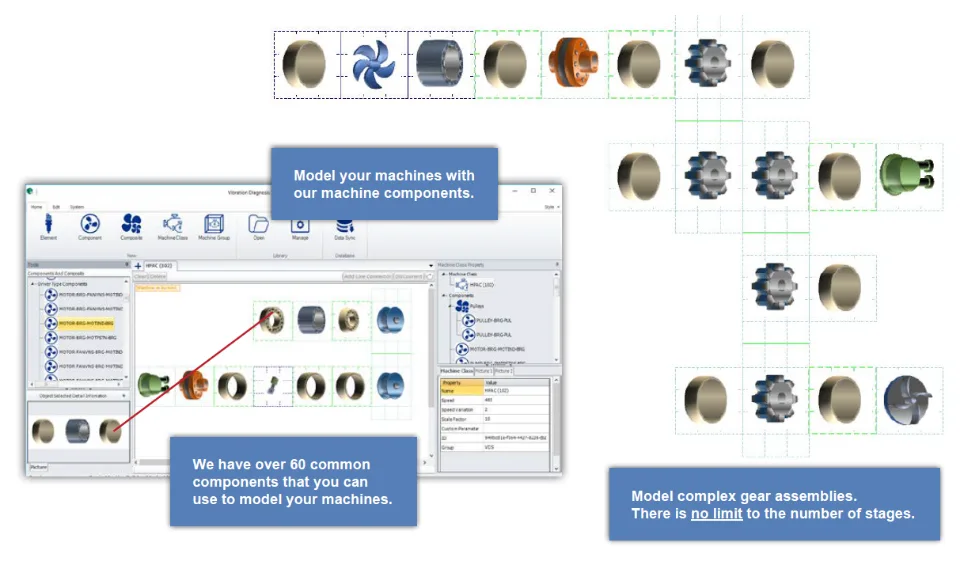
这类场景里,Crystal Instruments(晶钻仪器)的 Spider-80X 是典型的高通道数动态信号采集与控制平台:单台 8 个输入通道,可通过同步级联扩展到数百通道,最高采样率 102.4 kHz,24 位分辨率,配合 EDM 软件完成从数据采集、频谱分析到报警记录的流程。它同时能承担振动台的随机振动控制,与试验室的随机振动台共用同一套采集前端,巡检与在线、试验与监测的数据链因此可以打通。
这对选设备意味着什么
把上面的顺序收成一句:先定判据,再定频段与采样,最后才定通道数——顺序反了,就会买回一堆用不上的通道,或者在高频轴承监测上因安装与带宽不足而失效。深圳西科创业作为 Crystal Instruments(晶钻仪器)、Lansmont(兰斯蒙特)等品牌在中国的供应商,能按你的机组类型、测点数量与目标频段倒推传感器选型、安装方式与采集通道配置,并负责安装、组态与周期校准;至于合规判定与出证,需由具备资质的第三方完成,我们做的是把测量能力与数据链做到位。相关的随机振动台、跌落试验机与 SAVER 运输记录仪共用同一套加速度测量与采集思路,可以一并规划,避免各买各的、标准一换就跑不起来。
常见问题
Q:小厂设备不多,一定要上连续监测吗?
A:不必,多数机组用便携巡检加趋势管理就够,只有失效后果严重、难以接近或 P-F 间隔极短的关键机组才值得做成 24 小时在线。
Q:只做振动烈度(ISO 20816)够不够?
A:不够,烈度是总体指标,能覆盖不平衡与不对中这类低频问题,但看不见 1 kHz 以上、能量很小的轴承与齿轮早期损伤,需要高频加速度加包络解调补上。
Q:Spider-80X 单台只有 8 通道,能覆盖整台机组吗?
A:单台 8 通道适合一台关键机组的核心测点,需要更多通道时通过同步级联扩展,这样既控制单机成本,又保留后期扩容的余地。